把換模拆成六段來看——2014 年林商行換模輔導
2014 年 03 月 10 日
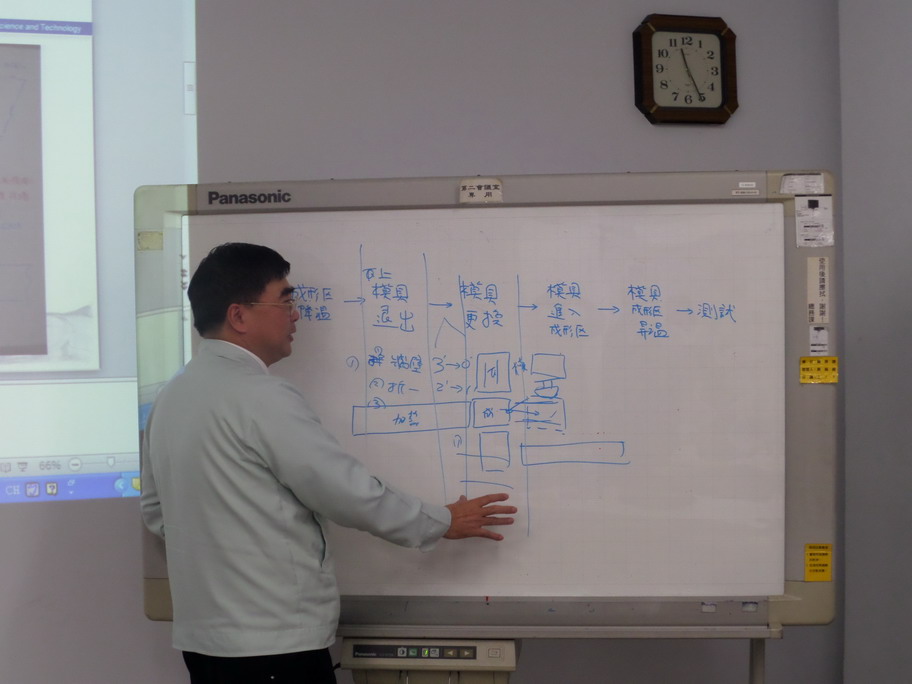
2014 年 3 月 10 日上午,林商行的會議室。白板上畫著一條由左到右的流程,講的人手還按在板子上。

白板上的六段
流程用箭頭串起來,中間用直線分段,六格依序是:
- 成形區降溫
- 模具退出
- 模具更換
- 模具運入成形區
- 模具成形區昇溫
- 測試
白板一角另外寫了兩行時間:「3'→0'」和「2'→1'」——當天談的就是把這幾段時間壓掉或減半。
為什麼要先拆開
「換模花太久」是一句沒辦法改善的話。拆成六段之後,每一段才有各自的性質,也才各自有各自的辦法:
降溫和昇溫是物理時間,靠催人沒有用,要改只能改方法——預熱、換熱源、或者讓它在機台外面完成。模具退出、運入是搬運,取決於模具放在哪裡、用什麼搬、路上有沒有東西擋著。模具更換是真正動手裝拆的時間,這一段才是夾具、定位、螺絲數量能著力的地方。測試則是確認,次數取決於前面做得準不準。
不拆開,這些完全不同性質的時間會被混成一個數字,然後得到一個「大家再加快一點」的結論。
內換模與外換模
快速換模(SMED)最核心的一條,是把換模作業分成兩種:內換模是機台必須停下來才能做的事,外換模是機台還在生產時就能先做好的事。
縮短換模時間的第一步,從來不是把動作做快,而是把原本排在停機期間做的事,盡可能挪到停機之前或之後——模具先備好、工具先備齊、參數先設好、下一模先推到機台旁邊等著。光是這樣重排,通常就能砍掉可觀的一段,而且不必花錢。
六段流程畫出來的用意正在這裡:每一格都要問一次「這一段非得等機台停下來不可嗎?」能挪到外面的就挪出去,剩下真正非停不可的,再來談夾具與動作。
換模為什麼重要
換模時間長,會逼出一個很合理、但後果很重的決定:既然換一次這麼麻煩,那就一次多做一點。批量因此被放大,在製品跟著堆、交期跟著拉長、品質問題被庫存蓋住,等發現時整批都已經做完了。
所以換模從來不只是換模。它是決定一家工廠能不能小批量、能不能多樣少量、能不能快速回應訂單的那個門檻。這也是精勁後來受財團法人中衛發展中心邀請,為學員講授「換模改善與管理實務」課程的原因——同一套方法,講了十幾年還在講。
留言(0)
留言送出後需經審核才會公開顯示。